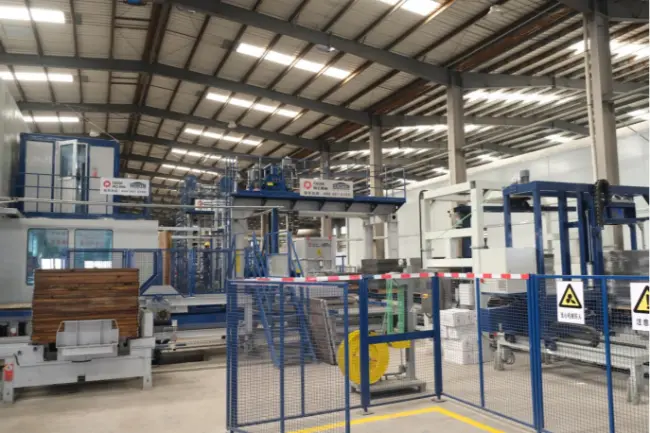
یک خط تولید بلوک بتنی مدرن از چندین سیستم به هم پیوسته تشکیل شده است: ذخیره سازی و بچینگ مواد خام، اختلاط بتن، انتقال مواد، تشکیل بلوک، جابجایی پالت، پخت، مکعب سازی و بسته بندی محصول نهایی و کنترل متمرکز. این سیستم ها با هم، سنگدانه ها، سیمان، آب و سایر مواد مناسب را از طریق یک فرآیند تولید هماهنگ به بلوک های بتنی نهایی و محصولات سنگفرش تبدیل می کنند.
با این حال، یک خط تولید صرفاً مجموعه ای از ماشین آلات نصب شده در همان کارخانه نیست. هر سیستم باید با سرعتی سازگار عمل کند، حجم مواد مورد نیاز را مدیریت کند و نیازهای تولید مرحله بعدی را برآورده کند. یک کارایی بالادستگاه بلوک سازیبه عنوان مثال، اگر میکسر بتن را خیلی آهسته تامین کند یا سیستم پخت نتواند محصولات قالب گیری شده را به موقع پردازش کند، نمی تواند خروجی مورد انتظار خود را ارائه دهد.

برای سازندگانی که در حال برنامهریزی یک کارخانه جدید یا ارتقاء یک مرکز موجود هستند، درک اینکه چگونه این سیستمها با هم کار میکنند اولین گام به سمت انتخاب مناسب است.خط تولید بلوک بتنی.
یک خط تولید کامل را می توان به طور کلی به هشت سیستم عملکردی تقسیم کرد. پیکربندی دقیق به محصولات هدف، خروجی مورد نیاز، سطح اتوماسیون، طرح کارخانه و برنامه سرمایه گذاری بستگی دارد.
1.1 سیستم ذخیره سازی و بچینگ مواد خام
هر محصول بتن با مواد خام شروع می شود. کیفیت، قوام و نسبت آنها به طور مستقیم بر خواص بلوک های نهایی تأثیر می گذارد.
یک سیستم حمل و نقل و بچینگ مواد خام معمولی شامل موارد زیر است:
•سطل های ذخیره شن و ماسه، سنگ خرد شده و سایر مصالح.
•سیلوهای سیمان برای ذخیره سازی فله سیمان.
•نوار نقاله های پیچ برای انتقال سیمان به تجهیزات بچینگ.
•تجهیزات بچینگ سنگدانه برای اندازه گیری کسرهای مختلف مواد.
•واحدهای دوز آب و مواد افزودنی برای کنترل مخلوط بتن.
سیستم بچینگ مقادیر مورد نیاز هر یک از مواد را قبل از ورود به مخلوط کن اندازه گیری می کند. تناسب دقیق به حفظ ویژگی های مخلوط سازگار از یک دسته تولید به دسته دیگر کمک می کند.
برای سازندگانی که با مصالح در دسترس محلی یا مواد بازیافتی کار می کنند، ویژگی های مواد سزاوار توجه ویژه است. محتوای رطوبت، توزیع اندازه ذرات، درجه بندی و تنوع مواد همگی می توانند بر فرآیند بچینگ تأثیر بگذارند.
مشتریان چه چیزی را باید در نظر بگیرند؟
هنگام ارزیابی الفسیستم بچینگ بتن برای تولید بلوک، تعداد انواع سنگدانه ها، دقت بچینگ مورد نیاز، ظرفیت ذخیره سازی و سازگاری با میکسر مورد نظر را در نظر بگیرید.
اگر کارخانه قصد دارد از محصولات فرعی صنعتی مانند خاکستر بادی یا سرباره فولادی استفاده کند، پیکربندی بچینگ باید ویژگیهای جابجایی و الزامات طراحی مخلوط را نیز در نظر بگیرد. هر ماده ثانویه ای برای هر محصول بتنی مناسب نیست.
1.2 سیستم اختلاط بتن
پس از اندازه گیری مواد اولیه، آنها به سیستم اختلاط منتقل می شوند.
هدف از این مرحله توزیع یکنواخت سیمان، سنگدانه ها، آب و سایر مواد مورد تایید در سراسر مخلوط است. برخلاف کاربردهای بتن آماده مرسوم، بسیاری از فرآیندهای تولید بلوک بتنی از مخلوطهای بتن نسبتاً کم اسلامپ یا نیمه خشک استفاده میکنند.
سیستم اختلاط ممکن است شامل موارد زیر باشد:
•میکسرهای بتن مواد اصلی.
•میکسرهای فیس میکس برای محصولاتی که نیاز به لایه سطحی جداگانه دارند.
•سکوهای اختلاط و تجهیزات تغذیه.
•سیستم های دوز آب و مواد افزودنی
•نوار نقاله یا آسانسور سطلی برای انتقال بتن مخلوط.
برخی از خطوط تولید همچنین دارای یک سیستم اختلاط رنگدانه جداگانه برای تولید بلوک های سنگفرش رنگی و سایر محصولات بتنی تزئینی هستند.
کیفیت اختلاط بیشتر از ظاهر بلوک تمام شده تأثیر می گذارد. یک مخلوط ناسازگار می تواند منجر به تغییر در توزیع مواد، رفتار تراکم، ابعاد و استحکام محصول شود.
مشتریان چه چیزی را باید در نظر بگیرند؟
رامیکسر بتن برای دستگاه بلوک سازی باید با توجه به چرخه تولید مورد نیاز، حجم دسته ای، فرمولاسیون بتن و محدوده محصول انتخاب شود.
همچنین تمایز بین ظرفیت اختلاط ذکر شده در برگه مشخصات و مقدار واقعی بتن قابل استفاده عرضه شده به دستگاه بلوک بسیار مهم است. میکسر باید مواد را با سرعت کافی آماده و تخلیه کند تا عملیات شکل دهی مداوم را پشتیبانی کند.
1.3 سیستم انتقال و توزیع مواد
پس از اختلاط، بتن تازه باید بدون تاخیرهای غیر ضروری یا جداسازی مواد به دستگاه شکلدهی تحویل داده شود.
این نقش سیستم انتقال و توزیع است.
بسته به طرح تولید، ممکن است شامل موارد زیر باشد:
•نوار نقاله برای سنگدانه و بتن مخلوط.
•آسانسورهای سطلی برای انتقال عمودی مواد.
•قیف های انتقال بتن
•دستگاه های پخش فیس میکس و بیس میکس.
•قاب های تغذیه و مکانیسم های توزیع مواد.
برای تولید بلوک سنگفرش دو لایه، مواد پایه و مواد سطح ممکن است به ترتیبات اختلاط و تغذیه جداگانه نیاز داشته باشند.
یک سیستم انتقال خوب طراحی شده، تامین مواد را با دستگاه بلوک هماهنگ نگه می دارد. همچنین دست زدن غیرضروری دستی را کاهش می دهد و به حفظ جریان تولید سازمان یافته تر کمک می کند.
گاهی اوقات این قسمت از خط در طول برنامه ریزی کارخانه دست کم گرفته می شود. با این حال، اگر انتقال مواد به یک گلوگاه تکرار شونده تبدیل شود، حتی یک میکسر و دستگاه قالبگیری توانا نمیتواند به طور مداوم کار کند.
مشتریان چه چیزی را باید در نظر بگیرند؟
هنگام برنامه ریزی الفخط تولید بلوک بتنی تمام اتوماتیک، فاصله بین میکسر و دستگاه شکل دهی، ظرفیت نوار نقاله، نقاط انتقال و تعداد جریان مواد را بررسی کنید.
طرح باید انتقالات غیر ضروری را به حداقل برساند و در عین حال امکان دسترسی کافی برای بازرسی، تمیز کردن و نگهداری را فراهم کند.
1.4 سیستم تشکیل بلوک اصلی
دستگاه بلوک سازی واحد مرکزی شکل دهی خط تولید است. مخلوط های بتن آماده شده را به محصولاتی با ابعاد، شکل ها و ویژگی های سطحی مشخص تبدیل می کند.
اکثر ماشین آلات بلوک بتنی اتوماتیک مدرن از ترکیبی از سیستم های قالب، ارتعاش، فشار هیدرولیک و تغذیه مواد کنترل شده برای تشکیل محصولات بتنی استفاده می کنند.
یک سیستم شکل دهی معمولی شامل:
•قاب اصلی دستگاه.
•مجموعه های سر قالب و دستکاری.
•سیستم ویبره.
•سیستم هیدرولیک.
•سیستم تغذیه مواد.
•مکانیسم تغذیه و موقعیت یابی پالت
•کنترل های برق و اتوماسیون.
در طول تولید، مخلوط بتن مورد نیاز در حفره های قالب توزیع می شود. لرزش و فشار دادن و سپس متراکم کردن مواد به شکل محصول مشخص شده. محصولات تازه قالب گیری شده متعاقباً به مرحله بعدی منتقل می شوند.
پیکربندی های مختلف قالب به یک پلت فرم ماشین اجازه می دهد تا محصولات مختلفی را با توجه به محدوده عملیاتی دستگاه و تنظیم تجهیزات سازگار تولید کند.
کاربردهای رایج عبارتند از:
•بلوک های بتنی توخالی.
•بلوک های بتنی جامد.
•بلوک های سنگفرش بتنی.
•سنگ های مرزی و حاشیه ای.
•سنگفرش های چمن و سنگفرش های نفوذپذیر.
•بلوک های محافظ شیب.
•سایر محصولات بتنی پیش ساخته
فناوری ارتعاش دستگاه، طراحی قالب، آرایش تغذیه و پارامترهای عملیاتی همگی بر عملکرد شکلدهی تأثیر میگذارند.
مشتریان چه چیزی را باید در نظر بگیرند؟
هنگام انتخاب یکدستگاه بلوک بتنی اتوماتیک، منحصراً روی زمان چرخه تبلیغ شده آن تمرکز نکنید.
ابعاد واقعی محصول، تعداد محصولات در قالب، تنظیمات قالب موجود، سیستم لرزش، حداکثر ارتفاع محصول و سازگاری با مخلوط بتن مورد نظر خود را بررسی کنید.
یک ماشین مناسب برای بلوک های توخالی استاندارد ممکن است برای تولید محصولات سنگفرش بزرگ یا واحدهای بتنی تخصصی نیاز به ابزار یا پیکربندی متفاوتی داشته باشد.
1.5 سیستم جابجایی و گردش پالت
پالت های تولیدی نقش مهمی در تولید بلوک های بتنی خودکار دارند.
آنها سطح نگهدارنده را در طول قالب گیری فراهم می کنند و محصولات تازه شکل گرفته را از طریق مراحل بعدی پردازش و پخت حمل می کنند. در بسیاری از خطوط تولید خودکار، همان پالتها برای استفاده مجدد به دستگاه شکلدهی بازگردانده میشوند.
یک سیستم حمل پالت معمولی ممکن است شامل موارد زیر باشد:
•فیدر پالت اتوماتیک.
•دستگاه های تعیین موقعیت پالت
•نوار نقاله های بلوک مرطوب.
•آسانسور و پایین آورنده.
•ماشین های انگشتی یا ماشین های انتقالی.
•نوار نقاله های برگشتی پالت خالی
•تجهیزات جمع آوری پالت و بافر.
فرآیند گردش به طور کلی از این ترتیب پیروی می کند:
①یک پالت خالی عرضه شده و در دستگاه بلوک قرار می گیرد.
②محصولات تازه قالب گیری شده روی پالت منتقل می شوند.
③پالت و بلوک های سبز به سمت منطقه پخت حرکت می کنند.
④پس از پخت، محصولات نهایی از پالت جدا می شوند.
⑤پالت خالی برای چرخه تولید دیگری به دستگاه شکل دهی باز می گردد.
این یک حلقه پیوسته است تا یک فرآیند حمل و نقل یک طرفه.
مشخصات پالت نیز مهم است. ابعاد، صافی، سفتی، وزن و مقاومت در برابر ارتعاشات مکرر باید با دستگاه بلوک و تجهیزات جابجایی مطابقت داشته باشد.
مشتریان چه چیزی را باید در نظر بگیرند؟
هنگام انتخاب یکسیستم جابجایی پالت دستگاه بلوک بتنی، تعداد پالت های مورد نیاز برای چرخه کامل گردش، سرعت انتقال، مواد پالت و روش جابجایی را ارزیابی کنید.
مقادیر ناکافی پالت می تواند تولید را قطع کند حتی زمانی که ماشین اصلی و تجهیزات پخت دارای ظرفیت کافی باشند.
1.6 سیستم پردازش و کنترل بلوک سبز
بلوک های بتنی تازه قالب گیری شده بلافاصله برای جابجایی، انباشته شدن یا تحویل آماده نیستند. آنها برای ایجاد استحکام و دوام مورد نیاز به شرایط پخت مناسب نیاز دارند.
سیستم پخت، جابجایی، ذخیره سازی و پخت محصولات تازه تشکیل شده را مدیریت می کند.
بسته به مقیاس تولید و چیدمان کارخانه، تنظیمات رایج عبارتند از:
قفسه های کیورینگ
محصولات تازه روی پالت ها به موقعیت های قفسه های تعیین شده منتقل می شوند. این آرایش فضای پخت را سازماندهی می کند و از گردش سیستماتیک پالت پشتیبانی می کند.
سیستم های کیورینگ ماشین انگشتی
یک ماشین انگشتی پالت ها را بین منطقه تولید و موقعیت های پخت منتقل می کند. معمولاً در خطوط تولید خودکار با قفسه ها یا محفظه های پخت سازمان یافته استفاده می شود.
سیستم های پخت سطح بالا
آسانسورها، ماشینهای انگشتی، و ترتیبات ذخیرهسازی خودکار، پالتها را در مناطق پخت چند سطحی حرکت میدهند. این سیستم ها می توانند به استفاده از فضای موجود کارخانه کمک کنند.
پخت کف یا حیاط
برخی از تاسیسات تولیدی از سطوح مشخص شده برای پخت و نگهداری محصول استفاده می کنند. بسته به درجه اتوماسیون، این رویکرد ممکن است شامل کنترل دستی بیشتری باشد.
روش پخت مناسب به نوع محصول، حجم تولید، فضای موجود، آب و هوای محلی و راندمان حمل مورد نیاز بستگی دارد.
شایان ذکر است که عمل آوری صرفاً یک عملیات ذخیره سازی نیست. دما، رطوبت، مدت زمان عمل آوری و شرایط نگهداری محصول همگی بر توسعه مقاومت بتن تأثیر می گذارند.
مشتریان چه چیزی را باید در نظر بگیرند؟
هنگام ارزیابی الفسیستم پخت بلوک بتنی، فراتر از تعداد موقعیت های ذخیره سازی موجود نگاه کنید.
چرخه کامل گردش پالت، ظرفیت پخت، شرایط محیطی، الزامات حمل محصول و نحوه بازگشت پالت های پخت شده به مرحله تخلیه و مکعب سازی را در نظر بگیرید.
سیستم کیورینگ باید بتواند خروجی ماشین شکلدهی را بدون ایجاد انباشته محصولات تازه در خود جای دهد.
1.7 سیستم مکعب و بسته بندی محصول نهایی
پس از عمل آوری، محصولات بتن به بخش حمل و نقل محصول نهایی منتقل می شوند.
هدف اصلی این سیستم جداسازی محصولات از پالت آنها، چیدمان آنها در پشته های پایدار و آماده سازی آنها برای نگهداری یا حمل و نقل است.
تجهیزات معمولی شامل:
•مکعب های اتوماتیک.
•جداکننده های بلوکی
•نوار نقاله های محصول
•سیستم های برگشت پالت
•ماشین های تسمه یا بسته بندی.
•تجهیزات انتقال محصول نهایی
یک سیستم مکعب سازی خودکار بلوک های پخته شده را در پیکربندی های پشته تعیین شده مرتب می کند. بسته به طراحی تجهیزات، همچنین می تواند محصولات را از پالت های تولیدی خود جدا کرده و پالت های خالی را به سیستم گردش برگرداند.
سپس تجهیزات بسته بندی پشته های تمام شده را برای ذخیره سازی، جابجایی یا تحویل ایمن می کند.
برای تولیدکنندگانی که توزیع کنندگان، پیمانکاران ساخت و ساز و پروژه های زیرساختی را تامین می کنند، بخش محصول نهایی از اهمیت ویژه ای برخوردار است. انباشتن یا جابجایی نامناسب می تواند به محصولات پس از تکمیل فرآیندهای شکل دهی و پخت آسیب برساند.
مشتریان چه چیزی را باید در نظر بگیرند؟
هنگام انتخاب یکسیستم مکعب و بسته بندی اتوماتیک بلوک بتنی، سازگاری آن را با ابعاد محصول، پیکربندی پشته، الزامات رسیدگی و خروجی ماشین اصلی تایید کنید.
اگر تجهیزات مکعب سازی و بسته بندی نتوانند محصولات نهایی را با سرعت قابل مقایسه ای پردازش کنند، افزایش ظرفیت قالب گیری ارزش کمی دارد.
1.8 سیستم کنترل و اتوماسیون الکتریکی متمرکز
سیستم نهایی مراحل مختلف تولید را به هم متصل کرده و عملیات آنها را هماهنگ می کند.
خطوط تولید خودکار مدرن معمولاً از سیستمهای کنترل مبتنی بر PLC، پانلهای لمسی صنعتی، حسگرها و شبکههای ارتباطی برای مدیریت حرکات تجهیزات و توالی تولید استفاده میکنند.
بسته به پیکربندی، سیستم کنترل می تواند:
•بچینگ سنگدانه و دوز مواد.
•عملکرد میکسر و تخلیه مواد.
•تغذیه و توزیع مواد.
•حرکات ماشین و چرخه های شکل دهی را مسدود کنید.
•عملیات انتقال و پخت پالت.
•رسیدگی به محصول نهایی
•نظارت بر وضعیت تجهیزات و جمع آوری داده های تولید.
یک ترتیب کنترل متمرکز به اپراتورها کمک می کند تا فرآیند تولید را از طریق یک رابط هماهنگ نظارت کنند نه اینکه هر ماشین را به طور مستقل مدیریت کنند.
قابلیتهای مانیتورینگ دیجیتال همچنین میتوانند با فراهم کردن دسترسی به اطلاعات عملیاتی تجهیزات و شناسایی شرایطی که نیاز به توجه دارند، از برنامهریزی نگهداری پشتیبانی کند.
مشتریان چه چیزی را باید در نظر بگیرند؟
هنگام ارزیابی الفسیستم کنترل PLC برای خط تولید بلوک اتوماتیک، پلت فرم کنترل، الزامات ارتباطی تجهیزات، داده های عملیاتی موجود، عملکردهای هشدار و دامنه نظارت از راه دور را بررسی کنید.
همچنین سیستم کنترل باید امکان دسترسی مناسب را برای عیب یابی، تنظیم پارامتر و تعمیر و نگهداری معمول فراهم کند.
درک هر سیستم به صورت جداگانه مفید است. اما برای یک سرمایه گذار کارخانه، سوال مهمتر این است که چگونه تجهیزات به عنوان یک فرآیند تولید کار می کنند.
یک گردش کار معمولی تولید بلوک بتنی اتوماتیک را می توان به صورت زیر خلاصه کرد:ذخیره سازی مواد خام→ دسته بندی→ مخلوط کردن→ انتقال مواد→ تشکیل بلوک→ انتقال پالت→ درمان→ مکعب کردن→ بسته بندی→ ذخیره سازی محصول نهایی
پالت های خالی سپس به دستگاه شکل دهی باز می گردند و چرخه گردش را تکمیل می کنند. هر مرحله به عملکرد مراحل قبل و بعد بستگی دارد.
به عنوان مثال، اگر سیستم های بچینگ و اختلاط نتوانند بتن کافی را تامین کنند، ماشین بلوک ممکن است مجبور شود برای مواد منتظر بماند. اگر انتقال پالت خیلی کند باشد، ممکن است محصولات تازه قالب گیری شده در اطراف دستگاه جمع شوند. اگر سیستم پخت فاقد ظرفیت کافی باشد، کل جریان تولید می تواند محدود شود.
به همین دلیل است که عملکرد کلی aخط کامل تولید بلوک بتنی باید بهعنوان یک سیستم هماهنگ ارزیابی شود تا اینکه مشخصات ماشینها را با یکدیگر مقایسه کنند.
کدام سیستم بیشترین تأثیر را بر ظرفیت تولید دارد؟
برای هر کارخانه پاسخ واحدی وجود ندارد.
ماشین بلوک اصلی قابلیت شکلدهی را ایجاد میکند، اما خروجی تولید واقعی به ظرفیت و ریتم عملکرد کل خط بستگی دارد.
چندین عامل شایسته توجه ویژه هستند:
•بچینگ و اختلاط: آیا سیستم می تواند بتن کافی را در فواصل زمانی مورد نیاز ارائه دهد؟
•تشکیل بلوک: آیا دستگاه می تواند به زمان چرخه و مقدار محصول مورد نیاز در هر قالب دست یابد؟
•گردش پالت: آیا پالت های کافی برای حفظ تولید مداوم موجود است؟
•درمان: آیا سیستم می تواند حجم مورد نیاز محصولات سبز را در خود جای دهد؟
•مکعب و بسته بندی: آیا می توان محصولات نهایی را بدون ایجاد عقب ماندگی پایین دست پردازش کرد؟
یک راه مفید برای نزدیک شدن به انتخاب تجهیزات، شناسایی گلوگاه بالقوه در هر مرحله قبل از نهایی کردن پیکربندی خط تولید است.
هر سازنده ای به یک کارخانه کاملاً خودکار و با ظرفیت بالا نیاز ندارد. خط تولید مناسب خطی است که با نیازهای تولید واقعی کسب و کار مطابقت داشته باشد و بتواند بدون سرمایه گذاری غیر ضروری از توسعه آینده آن حمایت کند.
قبل از درخواست نقل قول، مشتریان باید چندین عامل کلیدی را روشن کنند.
3.1 محصولات هدف خود را تعریف کنید
با محصولاتی که قصد تولید آنها را دارید شروع کنید. آیا شما عمدتاً بلوک های توخالی و بلوک های جامد را برای ساخت و ساز ساختمان تولید می کنید؟ آیا قصد دارید بلوک های سنگفرش، سنگ فرش، سنگفرش چمن، یا محصولات بتنی تزئینی بسازید؟
محصولات مختلف ممکن است به قالب ها، فرمولاسیون مواد، ترتیبات تغذیه و پارامترهای شکل دهی متفاوتی نیاز داشته باشند.
یک خط تولید طراحی شده حول یک سبد محصول به وضوح تعریف شده، پیکربندی و ارزیابی آسان تر است.
3.2 محاسبه واقعی نیازمندی های تولید
ماشینی را صرفاً به این دلیل انتخاب نکنید که ظرفیت تبلیغ شده آن جذاب به نظر می رسد. در عوض، خروجی روزانه یا شیفت مورد نیاز را بر اساس سفارشات مورد انتظار، ساعات کار، ابعاد محصول و پیکربندی قالب محاسبه کنید.
از تامین کنندگان بخواهید که توضیح دهند:
•ابعاد محصول مورد استفاده برای محاسبه ظرفیت.
•تعداد محصولات در هر قالب
•زمان چرخه ماشین
•ساعات کاری مورد انتظار
•مفروضات تولید و شرایط عملیاتی.
•چه خروجی نقل شده به ماشین اصلی یا خط تولید کامل اشاره دارد.
این جزئیات مقایسه تامین کنندگان را معنادارتر می کند.
3.3 ارزیابی مواد خام و شرایط محلی
در دسترس بودن مواد خام به طور قابل توجهی بین مناطق متفاوت است.
برخی از تولیدکنندگان عمدتاً به شن و ماسه و سنگدانه های طبیعی متکی هستند، در حالی که برخی دیگر از محصولات فرعی مناسب صنعتی یا مواد بازیافتی به عنوان بخشی از فرمولاسیون بتن خود استفاده می کنند.
شرایط آب و هوایی نیز مهم است. دماهای بالا، رطوبت، بارندگی و تغییرات فصلی ممکن است بر ذخیره سازی مواد، کنترل رطوبت، ترتیبات پخت و عملکرد کارخانه تأثیر بگذارد.
یک مناسبپیکربندی کارخانه تولید بلوک بتنی بنابراین باید بر اساس شرایط واقعی تولید محلی باشد تا بسته تجهیزات استاندارد به تنهایی.
3.4 سطح اتوماسیون مناسب را انتخاب کنید
اتوماسیون باید یک نیاز عملیاتی واقعی را حل کند.
یک خط نیمه اتوماتیک ممکن است برای تولیدکنندگانی با اهداف تولید کمتر، نیروی کار در دسترس یا بودجه سرمایه گذاری اولیه محدود مناسب باشد.
زمانی که حجم تولید، تنوع محصول، گردش پالت و مدیریت نیروی کار سطح بالاتری از یکپارچگی را توجیه میکند، خط تولید کاملاً خودکار ممکن است مناسبتر باشد.
هنگام مقایسه پیکربندی ها، دامنه سرمایه گذاری کامل، از جمله جابجایی مواد، گردش پالت، پخت، مکعب، بسته بندی و سیستم های کنترل را در نظر بگیرید.
3.5 قبل از سفارش تجهیزات، چیدمان کارخانه را برنامه ریزی کنید
فضای کارخانه و چیدمان تجهیزات بر جریان مواد، جابجایی محصول و گسترش آینده تأثیر می گذارد.
قبل از تایید خط تولید، بررسی کنید:
•مساحت کف کارخانه و ارتفاع ساختمان موجود.
•دسترسی به ذخیره سازی و تحویل مواد خام
•پایه های تجهیزات و الزامات نصب.
•مسیرهای نقاله و نقاط انتقال.
•پخت و ظرفیت ذخیره سازی محصول نهایی
•نیازهای تامین برق، آب و هوای فشرده.
•دسترسی به تعمیر و نگهداری و فضای گسترش بالقوه.
یک چیدمان خوب برنامه ریزی شده جابجایی مواد غیر ضروری را کاهش می دهد و عملکرد روزانه را قابل کنترل تر می کند.
وسوسه انگیز است که بیشتر بودجه سرمایه گذاری را روی دستگاه اصلی بلوک سازی متمرکز کنیم. پس از همه، آن قابل مشاهده ترین قطعه تجهیزات و مرکز فرآیند شکل گیری است.
اما یک خط تولید تنها به اندازه ضعیف ترین حلقه عملیاتی آن موثر است.
کارخانه ای را در نظر بگیرید که دارای دستگاه قالب گیری با سرعت بالا است اما میکسر کوچکی دارد. ممکن است ماشین باید منتظر بتن بماند. کارخانه دیگری ممکن است ظرفیت اختلاط و شکلدهی کافی داشته باشد، اما پالتهای تولیدی بسیار کمی داشته باشد، که تعداد محصولاتی را که میتوانند از طریق عمل آوری حرکت کنند، محدود میکند.
اینها مشکلات تجهیزات مجزا نیستند. آنها مسائل پیکربندی در سطح سیستم هستند.
یک خط تولید متعادل باید به سه چیز دست یابد:
تامین مواد ثابت: بچینگ، اختلاط و انتقال باید از ریتم تولید ماشین شکل دهنده پشتیبانی کند.
گردش مداوم محصول: تغذیه پالت، جابجایی بلوک مرطوب، پخت و برگشت پالت باید به عنوان یک حلقه هماهنگ عمل کند.
ظرفیت پایین دست منطبق: مکعب سازی، بسته بندی و حمل و نقل محصول نهایی باید همگام با حجم محصولات پخت شده باشد.
برای مشتریان، این به معنای مقایسه پیکربندی کامل تولید به جای نگاه کردن به قیمت یا ظرفیت رتبهبندی یک دستگاه به صورت مجزا است.
هنگامی که سیستم های اساسی و روابط آنها مشخص شد، گام بعدی شناسایی سازنده تجهیزاتی است که بتواند خط تولید را با نیازهای واقعی کارخانه مطابقت دهد.
با بیش از 40 سال تجربه در صنعت ماشین آلات محصولات بتن،QGM (شرکت ماشین آلات کوانگونگ، آموزشی ویبولیتین)تجهیزات ساخت بلوک بتنی و راهحلهای خط تولید را برای تولیدکنندگانی که در بازارها و کاربردهای محصول مختلف خدمت میکنند، ارائه میکند.
در سال 2014، QGM شرکت Zenith Maschinenfabrik GmbH آلمان را به طور کامل خریداری کرد، شرکتی با بیش از 60 سال سابقه مهندسی در آن زمان، و یک مرکز تحقیق و توسعه فناوری در آلمان تأسیس کرد. این امر تخصص مهندسی آلمانی را در توسعه تجهیزات و قابلیتهای تولید گستردهتر QGM آورده است.
به جای تلقی هر پروژه به عنوان یک بسته تجهیزات یکسان، برنامه ریزی خط تولید باید محصولات مورد نظر، مواد اولیه، اهداف تولید، طرح کارخانه و سطح اتوماسیون مورد نیاز را در نظر بگیرد.
5.1 گزینه های تجهیزات برای نیازهای مختلف تولید
مجموعه تجهیزات QGM شامل چندین سری ماشین است که برای کاربردهای مختلف تولید محصولات بتن طراحی شده اند.
•سری ZN: ماشینهای بلوکسازی تمام اتوماتیک با فناوری ارتعاش مبتنی بر سروو و تنظیمات تولید انعطافپذیر.
•سری T: طراحی شده برای کاربردهای قالب گیری چند محصولی، با پارامترهای تولید قابل تنظیم و پیکربندی برای محصولات مختلف بتنی.
•سری زنیت: راه حل های تجهیزات مهندسی آلمانی، از جمله فناوری تولید چندلایه تاسیس شده مانند ZENITH 940.
ماشین مناسب به محصولات هدف، خروجی مورد نیاز، پیکربندی قالب و فرآیند تولید بستگی دارد.
برای مثال، تولیدکنندهای که بر روی دستهبندیهای چند بلوک و روسازی تمرکز میکند، ممکن است تنظیمات قالب انعطافپذیر و پارامترهای ارتعاش قابل تنظیم را در اولویت قرار دهد. پروژه ای که به تولید چندلایه نیاز دارد ممکن است مفهوم ماشین و ترتیب حمل مواد متفاوت را ارزیابی کند.
5.2 یکپارچه سازی فناوری شکل دهی با اتوماسیون خط تولید
ماشین اصلی تنها بخشی از راه حل کامل تولید است.
بسته به پیکربندی پروژه، برنامه ریزی خط تولید می تواند شامل تجهیزات بچینگ و اختلاط، انتقال مواد، جابجایی پالت، ترتیبات پخت، مکعب سازی و سیستم های اتوماسیون مرتبط باشد.
پلتفرم خدمات ابری تجهیزات هوشمند QGM قابلیتهای مدیریت تجهیزات دیجیتال از جمله نظارت بر تجهیزات آنلاین، ارتقاء از راه دور، پیشبینی و تشخیص خطا، ارزیابی سلامت تجهیزات و گزارشهای وضعیت عملیاتی را ارائه میدهد.
این توابع به سازندگان کمک می کند تا به اطلاعات عملیاتی تجهیزات دسترسی پیدا کنند و از مدیریت سیستماتیک تعمیر و نگهداری پشتیبانی کنند.
برای کارخانه هایی که به دنبال بهبود دید تولید هستند، نظارت دیجیتال می تواند تکمیل کننده اتوماسیون مکانیکی و الکتریکی باشد که قبلاً در فرآیند تولید ادغام شده است.
5.3 پیکربندی باید با الزامات تولید مشتری شروع شود
یک خط تولید مناسب لزوما بزرگترین یا خودکارترین خط تولید نیست.
برای یک کارخانه جدید، اولویت ممکن است ایجاد یک فرآیند تولید عملی با فضایی برای توسعه آینده باشد. برای یک تولید کننده موجود، تمرکز ممکن است بهبود حمل و نقل مواد، معرفی انواع محصول اضافی، یا ارتقاء مراحل تولید انتخاب شده باشد.
هنگام بحث در مورد یک پروژه با QGM، سازندگان باید اطلاعاتی را در مورد:
•محصولات بتنی هدف و ابعاد آنها.
•خروجی تولید مورد نیاز در هر شیفت یا روز.
•مواد اولیه موجود و ویژگی های مخلوط.
•ابعاد کارخانه و شرایط سایت.
•سطح اتوماسیون مورد نظر
•تجهیزات موجود، اگر پروژه شامل ارتقاء باشد.
این اطلاعات نقطه شروع مفیدتری برای ارزیابی مناسب فراهم می کندخط تولید بلوک بتنی اتوماتیک پیکربندی
6. افکار نهایی: سیستم تولید را در اطراف کسب و کار خود بسازید
خط تولید بلوک بتنی مدرن یک سیستم تولید یکپارچه است. جابجایی مواد خام، بچینگ، اختلاط، شکل دهی، گردش پالت، پخت، مکعب، بسته بندی و اتوماسیون همگی به نتیجه نهایی تولید کمک می کنند.
برای مشتریان، مهم ترین تصمیم صرفاً این نیست که کدام دستگاه بلوک سازی را بخرند. نحوه پیکربندی فرآیند کامل تولید پیرامون محصولاتی که قصد تولید آنها را دارند، مواد در دسترس آنها و خروجی مورد نیاز بازار است.
QGM تجربه تولید بلوک بتنی را با سری تجهیزات ZN، T و ZENITH خود ترکیب می کند تا کاربردهای مختلف تولید را ارائه دهد.
برنامه ریزی یک کارخانه بلوک بتنی جدید یا ارتقاء خط تولید موجود؟ برای بحث در مورد محصولات هدف، الزامات تولید و پیکربندی تجهیزات با QGM تماس بگیرید. یک سیستم تولید منطبق با درک نیازهای کارخانه شما شروع می شود.
1. برای خط تولید بلوک بتنی کامل به چه تجهیزاتی نیاز است؟
یک خط کامل تولید بلوک بتنی معمولاً شامل سیستم ذخیره سازی و بچینگ مواد خام، میکسر بتن، تجهیزات انتقال مواد، دستگاه بلوک سازی، سیستم حمل پالت، سیستم پخت، مکعب اتوماتیک، تجهیزات بسته بندی و سیستم کنترل متمرکز می باشد. پیکربندی دقیق به ظرفیت تولید، محدوده محصول و الزامات اتوماسیون بستگی دارد.
2. نقش دستگاه بلوک سازی در یک خط تولید چیست؟
دستگاه بلوک سازی واحد مرکزی شکل دهی است. از قالبها، لرزش، فشار دادن و تغذیه مواد کنترلشده برای شکل دادن به مخلوطهای بتن به محصولاتی مانند بلوکهای توخالی، بلوکهای جامد، بلوکهای سنگفرش و سنگفرش استفاده میکند.
3. چرا سیستم پخت در تولید بلوک بتنی مهم است؟
عمل آوری به محصولات بتن تازه قالب گیری شده اجازه می دهد تا در شرایط مناسب مقاومت و دوام لازم را ایجاد کنند. یک سیستم پخت به درستی پیکربندی شده همچنین ذخیره محصول، گردش پالت و حرکت بلوک های سبز و پخته شده را در خط تولید مدیریت می کند.
4. آیا هر خط تولید بلوک بتنی نیاز به سیستم های انتقال اتوماتیک پالت و مکعب سازی دارد؟
نه لزوما. کارخانه های کوچکتر یا نیمه اتوماتیک ممکن است از جابجایی دستی یا لیفتراک استفاده کنند. تجهیزات بزرگتر خودکار اغلب شامل فیدرهای پالت اتوماتیک، نوار نقاله ها، سیستم های انتقال پخت، کیبرها و تجهیزات بسته بندی برای کاهش جابجایی دستی و هماهنگی حرکت محصول هستند.
5. چگونه خط تولید بلوک بتنی اتوماتیک مناسب را انتخاب کنم؟
با تعریف محصولات هدف، خروجی تولید مورد نیاز، مواد خام موجود، چیدمان کارخانه و الزامات اتوماسیون شروع کنید. سپس ظرفیت هر مرحله تولید شامل بچینگ، اختلاط، شکل دهی، گردش پالت، پخت و مکعب سازی را ارزیابی کنید. پیکربندی کامل باید با نیازهای عملیاتی شما مطابقت داشته باشد نه اینکه تنها بر ظرفیت نامی ماشین اصلی تکیه کند.